مقدمه: چرا هنوز بعد از اورهال، پمپ و فن با لرزش و نشتی برمیگردند؟
اگر در واحد بهرهبرداری یا تعمیرات نیروگاهی کار کرده باشید، حتماً با این صحنه آشنا هستید: تجهیز چرخشی تازه از اورهال برگشته، چند ساعت خوب کار میکند، بعد ناگهان لرزش بالا میرود، آببند مکانیکی مینالد یا یاتاقان داغ میکند. در اغلب RCAهای نیروگاهی که دیدهام، ریشه مشکل به چند اشتباه ساده اما پرتکرار در مونتاژ و الاینمنت شفت برمیگردد؛
اشتباهاتی که در لحظه «بیاهمیت» به نظر میرسند اما هزینهای معادل یک تریپ واحد یا سایش زودهنگام یاتاقان را به نیروگاه تحمیل میکنند.
این مقاله، تجربهمحور و عملی است. قرار نیست درباره تئوری ارتعاشات حرف بزنیم. دقیق و مرحلهبهمرحله، اشتباهات رایج در مونتاژ و الاینمنت تجهیزات چرخشی نیروگاهها (پمپهای BFP، CEP، CWP، فنهای FD/ID/PA، کمپرسورها، ژنراتور–گیربکس و…)، علائم میدانی هر خطا و راه اصلاح آن را مرور میکنیم. هدف: کاهش ریسک تریپ، طولانیتر شدن MTBF و آرامش عملیاتی.
۱) آمادهسازی فونداسیون و بیسپلیت: اشتباهات ابتدایی که کل پروژه را خراب میکند
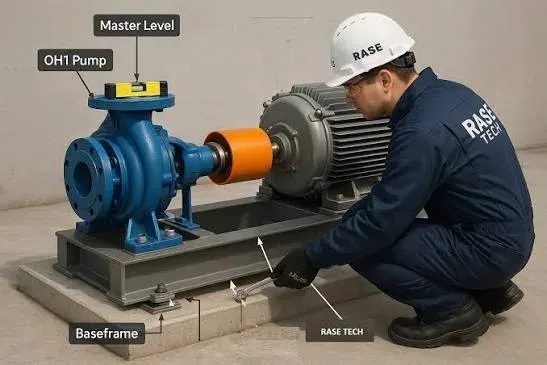
بیشتر الاینمنتهای «سخت و خستهکننده»، ریشه در پایه و فونداسیون بد آمادهشده دارند. اگر بیسپلیت تاب دارد یا گروت ترکخورده است، انتظار الاینمنت پایدار نداشته باشید.
- نادیده گرفتن فلتنس و پیچش بیسپلیت: اگر سطح پایه تاب داشته باشد، هر الاینمنت دقیقی با اولین سفتکردن بولتها بههم میریزد. با استریتاج و فیلرگیج یا ساعت اندازهگیری، تختی را کنترل کنید. اگر از حد قابلقبول خارج است، ماشینکاری یا اسکراپینگ انجام شود.
- گروت قدیمی و جداشده: گروت ترکخورده یا جدا از فونداسیون، سختی تکیهگاه را کم میکند و فرکانس طبیعی سیستم را تغییر میدهد. نتیجه: لرزش پرنوسان و غیرقابلپیشبینی. گروتهای معیوب را کامل تعویض کنید؛ وصلهکاری موضعی معمولاً جواب نمیدهد.
- نبود جکبولت و استاپر: تراز کردن با جکبولت دقیقتر است. استاپرهای جانبی از حرکت جانبی تجهیز هنگام سفتکردن بولتها جلوگیری میکنند.
- سطوح کثیف و زنگزده: زنگ، رنگپریدگی و براده بین شیمها و پایه، منبع سافتفوت پنهان است. سطح تماس پایه، زبرتمیز و همسطح باشد.
- دقت ناکافی در مرکز کردن شاسی: قبل از هرکاری، محور دو شفت را بهصورت بصری و با ابزار ساده نزدیک کنید تا در محدوده کاری ابزار الاینمنت (دایال/لیزر) باشید.
رویه پیشنهادی قبل از نصب:
- کنترل فلتنس بیسپلیت و تختی نقاط نشیمنگاه پایهها.
- تراز ابتدایی با جکبولت، تثبیت موقت، سپس گروتریزی با روش صحیحِ هواگیری و عملآوری کامل.
- تمیزکاری رزوه بولتها، اطمینان از طول مناسب پیچها و روانکاری کنترلشده برای دستیابی به گشتاور یکنواخت.
- چیدمان شیمهای اولیه بر اساس ارتفاع هدف نصب، با شیمهای استنلس، تمیز و تخت.
مثال موردی: در یک نیروگاه سیکل ترکیبی در جنوب کشور، فن ID بعد از هر توقف کوتاه، با لرزش متغیر راهاندازی میشد. بررسیها نشان داد گروت زیر دو پایه انتهایی کاملاً از فونداسیون جدا شده است. پس از تخریب و گروتریزی مجدد و اضافهکردن استاپر، مقدار جابهجایی هاتاستارت بهطور محسوسی پایدار شد و نیاز به تنظیمات مکرر الاینمنت از بین رفت.
۲) شیمینگ، سافتفوت و اتصالات: خطاهای مکانیکی که الاینمنت را بیاثر میکند
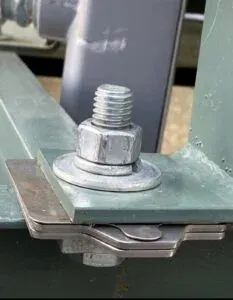
حتی بهترین قرائت لیزر اگر روی چهارپایه سافتفوت قرار بگیرد، با سفتکردن بولتها از بین میرود. شیمینگ تمیز و اصولی، پایه الاینمنت پایدار است.
- بیتوجهی به سافتفوت: چهار نوع رایج سافتفوت را بشناسید:
- پارالل (همضخامت): همه لبهها با هم بالا میآیند؛ معمولاً با اضافهکردن شیم با ضخامت مناسب حل میشود.
- زاویهای: یکی از گوشهها بالا/پایین است؛ نیاز به شیم گوهای یا اصلاح سطح پایه دارد.
- انترنال (درونی): تاب در فریم تجهیز یا فشار داخلی؛ گاهی با شلکردن/سفتکردن تدریجی و بازچینی رفع میشود.
- آمیخته: ترکیبی از موارد بالا؛ نیاز به پایش مرحلهای و ثبت تغییرات.
- شیمهای کثیف، لبپر یا موجدار: هر خش یا پلیسه، پس از سفتکردن فرو مینشیند و الاینمنت را تغییر میدهد.
- تعداد شیم بیش از حد: ستون شیم «فنری» میشود. تجربه میدانی: در هر پایه، ترجیحاً کمتر از ۴ شیم با ضخامتهای منطقی استفاده شود.
- گشتاور نامتوازن: سفتکردن ناهمسان بولتها مشکل سافتفوت را برمیگرداند. از الگوی ضربدری و افزایش تدریجی گشتاور استفاده کنید.
- کوپلینگ بد نصبشده: هاب کوپلینگ باید با گرمکردن کنترلشده روی محور بنشیند. فشار دادن سرد و ضربه با چکش، به یاتاقان و شفت آسیب میزند. هر دو هاب از نظر راناوت محیطی و فیسراناوت کنترل شوند.
| موضوع | نشانه میدانی | اقدام اصلاحی پیشنهادی |
|---|---|---|
| سافتفوت بیش از حد | جابجایی قرائت الاینمنت هنگام سفتکردن بولتها | اندازهگیری سافتفوت با ساعت روی فریم؛ شناسایی نوع؛ اصلاح با شیم/ماشینکاری |
| شیم نامناسب | بازگشت تدریجی خطا پس از چند ساعت کار | تعویض با شیم استنلس تمیز؛ کاهش تعداد؛ پلیسهگیری سطوح |
| گشتاور نامتوازن | تغییر قرائت قبل و بعد از گشتاور نهایی | استفاده از ترکمتر؛ الگوی ضربدری؛ ثبت و یکنواختسازی |
| راناوت کوپلینگ | لرزش هارمونیک 1X پایدار با دمای طبیعی یاتاقان | اندازهگیری راناوت ریم و فیس؛ تصحیح نشیمن هاب یا تعویض |
مثال موردی: در BFP یک واحد 160 مگاواتی، پس از اورهال، سیل مکانیکی سمت درایو ظرف ۶ ساعت نشتی پیدا کرد. بررسیها نشان داد زیر یکی از پایههای پمپ ۷ شیم نازک روی هم چیده شده بود و دو شیم زنگزده بودند. بعد از بازچینی شیمها (۳ شیم تمیز)، تصحیح سافتفوت و الاینمنت مجدد، دمای سیل و لرزش محور به محدوده پایدار برگشت.
۳) اندازهگیری و روش الاینمنت: خطاهای ابزاری که شما را گمراه میکند
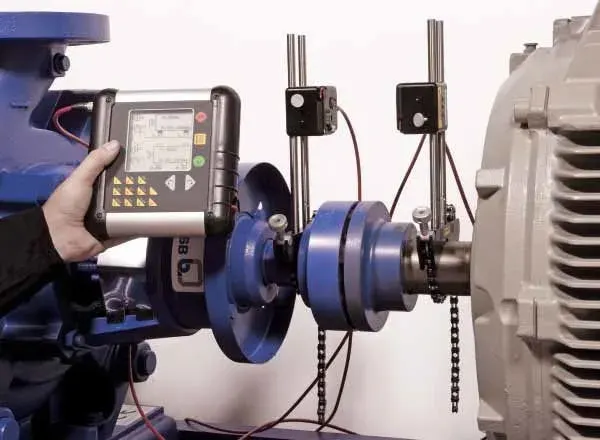
ابزار دقیق، پیشنیاز اندازهگیری دقیق است. اما حتی با بهترین دستگاه لیزر، اگر اصول ساده رعایت نشود، خروجی غلط میگیرید.
- عدم جبران ساگ براکت/ساعت: در روشهای دایل، وزن براکت باعث افت قرائت میشود. باید ساگ را روی میلگرد مرجع اندازهگیری و از قرائتها کم/اضافه کنید. بسیاری از الاینمنتهای اشتباه، محصول همین سهلانگاری است.
- براکت نرم و لرزان: سازه نگهدارنده ساعت یا سنسور باید سخت باشد. هر انعطاف، خطای تصادفی وارد میکند. از بستهای کوتاه و محکم استفاده کنید.
- صفر کردن اشتباه: تعیین صفر روی نقطه نادرست یا بر محور غلط، کل قرائت را جابهجا میکند. هر بار قبل از چرخش ۱۸۰ درجه، صفر خود را اعتبارسنجی کنید.
- سپریس نکردن لقیها: در یاتاقان لغزشی، محور باید در مرکز هیدرودینامیک کار کند. حین الاینمنت سرد، محور را با جکاسکرو به بالا بچرخانید تا لقی برطرف شود و قرائت تکرارپذیر گردد.
- عدم کالیبراسیون دستگاه لیزر: تجهیزات لیزر باید طبق برنامه کالیبره شوند. گزارش کالیبراسیون را کنترل کنید؛ بهخصوص بعد از ضربه یا سقوط.
- تفسیر اشتباه ترند قرائتها: تغییرات جهتی در قرائتها، سرنخ شلبودن براکت یا اثر مغناطیسی محیط است. اگر قرائتها رفتاری «نامعمول» دارند، به ابزار مشکوک شوید، نه به تجهیز.
حدود هدف الاینمنت چقدر باشد؟
اولویت با دستورالعمل سازنده است. در نبود داده سازنده، برای تجهیزات دوار معمول نیروگاهی با سرعتهای حدود 1500–3000 rpm، اهداف محافظهکارانه زیر در بسیاری از سایتها بهکار میرود (برای کوپلینگهای انعطافپذیر):
- آفست موازی در صفحه کوپلینگ: حدود 0.03 تا 0.05 میلیمتر
- زاویهای: حدود 0.03 تا 0.05 میلیمتر به ازای هر 100 میلیمتر قطر موثر
اینها «قاعده سرانگشتی» هستند و جایگزین اعداد سازنده نمیشوند. همیشه به شرایط واقعی (نوع کوپلینگ، سختی پایه، نوع یاتاقان، بار و دما) نگاه کنید.
| خطای رایج اندازهگیری | علامت در قرائت | راهکار عملی |
|---|---|---|
| عدم جبران ساگ | زاویه زیاد ظاهری در 12 و 6 ساعت | اندازهگیری ساگ روی میلگرد؛ اعمال تصحیح به همه قرائتها |
| براکت نرم | قرائتهای تصادفی و تکرارنشدنی | کوتاهکردن دهانه، دوبلکردن بست، تست سختی براکت |
| شل بودن کوپلینگ | پرش ناگهانی قرائت در نقاط خاص | کنترل گپ و پیچ کوپلینگ؛ سفتکردن و تکرار قرائت |
| آلودگی سطح شفت | تغییرات رفتوبرگشتی کوچک | تمیزکاری موضع تماس سنسور/ساعت |
مثال موردی: در یک CEP، سه نوبت الاینمنت لیزری نتیجه «خارج از تلورانس» میداد، در حالیکه تصحیحات اعمالی بیاثر بود. علت: ساگ 0.06 میلیمتر در براکت کمکی ساعت که در روش تأیید دستی استفاده شد. پس از جبران ساگ و تقویت براکت، الاینمنت ظرف دو دور اصلاح به داخل هدف آمد.
۴) تنش پایپینگ و الاینمنت بعد از گروت: دشمن پنهان، مونتاژ خوب را خراب میکند
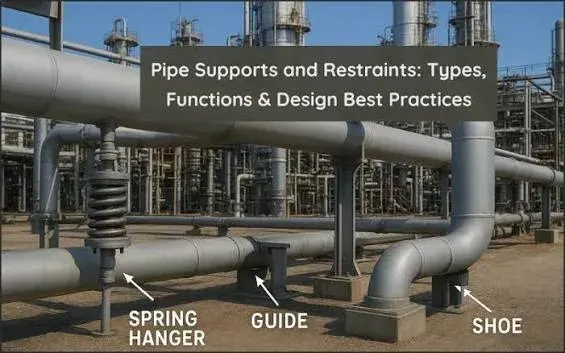
حتی الاینمنت دقیق، اگر پایپینگ بدون ساپورت درست وصل شود، خراب میشود. تنش پایپینگ روی بدنه پمپ یا کیسینگ فن منتقل میشود و محور را کج میکند.
- وصلکردن پایپینگ قبل از نهاییسازی الاینمنت: اشتباه رایج. همیشه الاینمنت نهایی، سپس اتصال پایپینگ با ساپورتهای تنظیمشده.
- عدم کنترل حرکت فلنجها: روش ساده میدانی برای تشخیص تنش پایپینگ این است که پیچهای فلنج را بهصورت ضربدری شل کنید و با ساعت روی نازل، حرکت را ثبت کنید. حرکت محسوس نشانه تنش است.
- گشتاور بستن فلنجها: سفتکردن نامتقارن، ناهممحوری موضعی ایجاد میکند. توالی و گشتاور کنترل شود.
- غفلت از انقباض گروت/نشست: بعد از گروتریزی و عملآوری، الاینمنت را بازبینی کنید. نشستهای کوچک میتواند هدف را تغییر دهد.
رویه پیشنهادی:
- الاینمنت سرد تا داخل هدف، ثبت و پینگذاری موقت.
- اتصال پایپینگ با ساپورتهای تنظیمشده؛ کنترل حرکت فلنجها حین سفتکردن.
- گروتریزی و عملآوری؛ پایش تغییرات.
- بازبینی الاینمنت و پینگذاری نهایی پس از تأیید پایداری.
مثال موردی: در یک BFP، پس از اتصال خط ساکشن با ساپورت شل، محور پمپ 0.15 میلیمتر به پایین خم شد و زاویه افزایش یافت. با تنظیم ساپورت فنری زیر خط و همراستاسازی دوباره، لرزش به حد قابل قبول رسید و دمای سیل کاهش یافت.
۵) دمای کارکرد، رشد حرارتی و تارگتگذاری کولد الاینمنت: چرا سرد دقیق است ولی گرم میلرزد؟
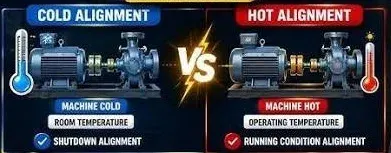
تجهیز در شرایط گرم در طولهای متفاوتی نسبت به سرد کار میکند. اگر این رشد حرارتی لحاظ نشود، الاینمنت «سرد» شما در «گرم» به بیرون از هدف میرود. این خطا در توربوترینها، پمپهای داغ (BFP)، فنهای مجاور گازهای گرم و مجموعههای گیربکسی بیشتر دیده میشود.
- بیتوجهی به داده سازنده درباره گرادیان دما و نرخ انبساط: اگر در مدارک سازنده «کولد الاینمنت تارگت» آمده، همان مرجع است.
- نادیدهگرفتن اختلاف تکیهگاهها: موتور ممکن است روی بیسپلیت سردتر از پمپ داغ کار کند؛ بنابراین رشد آنها متفاوت است.
- بهکارنبردن روش برآورد ساده: وقتی داده ندارید، میتوانید برآورد محافظهکارانه انجام دهید: ΔL ≈ α × L × ΔT. α برای فولاد کربنی حدود 12×10⁻⁶ بر درجه سانتیگراد است. این یک تخمین است؛ با اندازهگیری دمای واقعی حین استارتهای اولیه آن را کالیبره کنید.
- اشتباه رایج در جهت تارگت: برخی تیمها بهجای اینکه در سرد، محور درایور را کمی بالا بگیرند تا در گرم پایین بیاید، برعکس عمل میکنند. جهت و مقدار را روی کاغذ رسم کنید؛ اشتباه دیدی و ذهنی کم میشود.
مثال محاسبه ساده: اگر طول موثر تا کوپلینگ 300 میلیمتر و افزایش دمای میانگین 60°C باشد، رشد طولی قابل انتظار برای فولاد حدود 0.22 میلیمتر است. بخشی از این رشد در راستای عمودی اثر گذاشته و زاویه را تغییر میدهد. با این برآورد میتوان تارگت سرد را تنظیم و سپس در اولین راهاندازی گرم، با داده واقعی اصلاح کرد.
مثال موردی: در یک واحد بخاری، موتور درایو CEP روی شاسی سرد نصب بود و پمپ در تماس با آب گرم کندانس. تیم قبلی بدون تارگتگذاری سرد، الاینمنت را صفر کرد. در گرم، آفست عمودی ~0.1 میلیمتر ایجاد شد و لرزش 1X افزایش یافت. با تنظیم تارگت سرد (بالا بردن درایور) و راستیآزمایی پس از رسیدن به دمای پایدار، مشکل برطرف شد.
۶) تحویلگیری، رانآپ و پایش: از «روی کاغذ خوب» به «در سرویس پایدار»
الاینمنت خوب روی کاغذ کافی نیست. تحویلگیری اصولی و پایش آغازین، حلقه آخر زنجیره کیفیت است.
- پینگذاری بدون تأیید نهایی: وقتی در محدوده هدف رسیدید و تکرارپذیری قرائتها را با سفت/شلکردن کنترل کردید، سپس پینگذاری کنید. پینگذاری قبل از پایش، ریسک برگشت را بالا میبرد.
- رانآپ بدون معیار پذیرش: معیار پذیرش لرزش و دمای یاتاقان را از قبل توافق کنید. اگر داده استاندارد یا سازنده موجود است، همان مرجع است؛ در غیر اینصورت معیار داخلی محافظهکارانه تعریف کنید.
- عدم ثبت داده پایه: ثبت لرزش در سه محور، دمای یاتاقانها، دمای کیسینگ و جریان موتور ظرف 24 ساعت اول ضروری است. بدون این داده، تحلیل بعدی حدسی میشود.
- قاتیکردن عیوب بالانس و الاینمنت: لرزش 1X هم از الاینمنت میآید هم از نابالانسی. الگوهای فاز و رفتار سرعت/بار کمک میکند. اگر شک دارید، تست ساده بالانس در محل با برداشتن/افزودن وزنه آزمایشی (در فنها) میتواند تفکیک کند.
- بازبینی پس از یک سیکل حرارتی: بعد از اولین توقف، الاینمنت را چک کنید. نشستهای اولیه شاسی در این مرحله خود را نشان میدهند.
چکلیست میدانی سریع:
- بیسپلیت تخت و گروت سالم تأیید شد؟
- سافتفوت هر پایه ≤ حدود 0.05 میلیمتر و تکرارپذیر است؟
- شیمها تمیز، ≤4 عدد در هر پایه، بدون پلیسه؟
- راناوت ریم و فیس هاب کوپلینگ در محدوده است؟
- ساگ براکت/ساعت جبران شد؟ دستگاه لیزر کالیبره است؟
- پایپینگ بدون تنش متصل و فلنجها با توالی صحیح سفت شدند؟
- تارگت سرد/گرم مستند و قابل ردیابی است؟
- معیار پذیرش رانآپ و برنامه پایش اولیه مشخص است؟
۷) اشتباهات انسانی پرتکرار که در سایت زیاد میبینیم
- «همراستا کردن پمپ به موتور» بهجای «حرکتدادن درایور»: در عرف، درایور (مثلاً موتور) را نسبت به درون تجهیز (پمپ/فن) حرکت میدهیم. جابهجایی واحد فرایندی بعد از پایپینگ ریسک دارد.
- نادیدهگرفتن واحد اندازهگیری: میلیمتر و میل (هزارم اینچ) جایشان را عوض میکنند و فاجعه درست میشود. واحد را در هر گزارش بزرگ و واضح ذکر کنید.
- انتخاب اشتباه مرکز دوران برای دایل: قرار دادن ساعت روی هاب با راناوت، قرائت کاذب میدهد. همیشه راناوت را قبل از الاینمنت کنترل کنید.
- بستن کوپلینگ قبل از تکمیل الاینمنت: کوپلینگ منعطف بخشی از خطا را «میپوشاند» اما نیروها را به یاتاقان میفرستد.
- اجرای الاینمنت با سیل مکانیکی خشک یا بدون روانکاری یاتاقان: لاینآپ را با شرایط مونتاژ صحیح انجام دهید؛ سیل و بیرینگ باید در وضعیت نصب و روانکاری نهایی باشند.
۸) جدول راهنمای سریع علائم–علت–اقدام
| علامت در سرویس | علت محتمل | اقدام توصیهشده |
|---|---|---|
| افزایش دمای یاتاقان درایو، لرزش 1X با جهت ثابت | عدم الاینمنت موازی/زاویهای | الاینمنت مجدد، بررسی سافتفوت و گشتاور بولتها |
| نشتی سریع سیل مکانیکی پس از اورهال | تنش پایپینگ، الاینمنت بد، ضربه به هاب | آزادسازی تنش فلنج، چک راناوت هاب، الاینمنت دقیق |
| لرزش متغیر بعد از توقف/استارت | نشست گروت/پایه، گشتاور نامتوازن | بازبینی گروت و سفتی پایه، گشتاورگیری مرحلهای |
| لرزش بالا با دمای یاتاقان عادی | نابالانسی روتور/کوپلینگ | بالانس دینامیکی درجا، بررسی جرمهای چسبیده |
| تغییر قرائت الاینمنت با شل/سفت کردن | سافتفوت، شیم کثیف/موجدار | اصلاح شیمینگ، صافکاری سطوح |
۹) توصیههای اجرایی برای تیمهای نگهداری و تعمیرات
- پرونده فنی الاینمنت برای هر تجهیز: شامل عکس چیدمان شیمها، نتایج راناوت، هدف سرد/گرم، وضعیت پایپینگ و دادههای لرزش اولیه. این پرونده در اورهال بعدی طلاست.
- در هر اورهال، حداقل یک نفر مسئول کیفیت الاینمنت: کنترل متقابل قرائتها، امضا روی گزارش، جلوگیری از عجله در تحویل.
- جلسه کوتاه پیش از کار: مرور واحد اندازهگیری، هدفها، روش جبران ساگ و توالی سفتکردن بولتها.
- آموزش هدفمند: کار با ساعت، روش ریورسدایال، تئوری پایه اندازهگیری و خطایابها را بهصورت عملی تمرین کنید. تجربه «دستبهآچار» بیجایگزین است.
پرسشهای متداول
سوال ۱: حد قابل قبول سافتفوت چقدر است و بهترین روش اندازهگیری چیست؟
پاسخ: اولویت با دستورالعمل سازنده است. در عمل، سافتفوت کمتر از حدود 0.05 میلیمتر و تکرارشونده، برای اغلب پمپها و فنهای نیروگاهی قابل قبول است. روش پیشنهادی: ساعتانداز روی فریم، شلکردن مرحلهای هر بولت و ثبت جابهجایی؛ نوع سافتفوت (پارالل/زاویهای/داخلی) را از الگو تشخیص دهید و با شیم تمیز و همسطح سازی اصلاح کنید.
سوال ۲: آیا دستگاه لیزر همیشه بهتر از دایلایندیکیتور است؟
پاسخ: لیزر سرعت و سهولت بیشتری میدهد و خطای انسانی را کم میکند؛ اما اگر براکتگذاری بد، کالیبراسیون خارج از موعد یا خطای اپراتوری باشد، خروجیاش هم غلط میشود. دایل همچنان مرجع خوبی برای راستیآزمایی است. بهترین رویکرد: استفاده از لیزر و تأیید نقاط کلیدی با دایل (بهویژه وقتی نتایج «غیرمنطقی» هستند).
سوال ۳: تارگتگذاری سرد/گرم را چگونه تعیین کنیم وقتی داده سازنده نداریم؟
پاسخ: از برآورد محافظهکارانه انبساط حرارتی با α فولاد (~12×10⁻⁶/°C) استفاده کنید و طول موثر تا کوپلینگ و ΔT تقریبی را لحاظ کنید. تارگت اولیه را مستند کنید، سپس در اولین راهاندازی گرم، دما و لرزش را پایش و تارگت را با داده واقعی اصلاح کنید. اگر اختلاف زیاد است، به اختلاف دمای پایهها و مسیر انتقال حرارت هم دقت کنید.
سوال ۴: تنش پایپینگ را ساده چطور تشخیص دهیم؟
پاسخ: ساعتانداز را روی نازل تجهیز ببندید، پیچهای فلنج را بهصورت ضربدری شل/سفت کنید و جابهجایی را بخوانید. جابهجایی محسوس نشاندهنده تنش است. ساپورتها را تنظیم کنید تا حرکت نزدیک صفر شود. این کار را قبل از نهاییسازی الاینمنت انجام دهید.
سوال ۵: چند شیم در هر پایه استفاده کنیم؟
پاسخ: تا حد امکان ≤4 شیم تمیز و تخت. اگر نیاز به ضخامت زیاد دارید، از شیمهای ضخیمتر استفاده کنید، نه اینکه تعداد را بالا ببرید. شیم نازک زیاد، ستون فنری میسازد و الاینمنت را ناپایدار میکند.
جمعبندی
الاینمنت و مونتاژ تجهیزات چرخشی در نیروگاه، کار «ابزار دقیق» است با ظاهر «مکانیکی». اشتباهات کوچک در پایه، شیمینگ، اندازهگیری، پایپینگ و تارگتگذاری حرارتی، به سرعت خود را در لرزش، دمای یاتاقان و نشتی سیل نشان میدهند. آنچه در این مقاله گفتیم، عصاره اشتباهات پرتکراری است که در سایتها دیدهایم: از گروت معیوب و سافتفوت پنهان تا جبران نکردن ساگ و بیتوجهی به رشد حرارتی.
اگر بخواهیم نکتههای کلیدی را خلاصه کنیم:
- پایه سالم و تخت + شیم تمیز و کمتعداد = الاینمنت پایدار.
- اندازهگیری درست (جبران ساگ، براکت سفت، راستیآزمایی با دایل) از خود «عدد» مهمتر است.
- پایپینگ و گروت، الاینمنت شما را میسنجند؛ بعد از آنها دوباره چک کنید.
- تارگت سرد/گرم را مستند کنید و با داده واقعی اصلاح کنید.
- رانآپ با معیار پذیرش و ثبت داده، حلقه آخر کیفیت است.
اگر در شرکت شما نیاز به تدوین دستورالعمل اجرایی بومی، طراحی چکلیستهای میدانی یا کوچینگ تیم الاینمنت دارید، تیم آکادمی نیروگاه میتواند همراه خوبی باشد. اگر سوال یا مورد خاصی دارید، با ما در تماس باشید؛ خوشحال میشویم از تجربههای میدانی شما هم یاد بگیریم.